


Introducere
Sistemul de reglare și măsurare a presiunii gazelor naturale (PRMS) este un sistem integrat, montat pe skid-, proiectat să primească în siguranță gaze naturale de-înaltă presiune de la conductele de transport, să-l reducă la o presiune de funcționare stabilă și să măsoare cu precizie debitul volumetric.
Specificațiile produsului
|
Sistem |
Tehnologie |
Standard |
Precizie |
|
Contorizare cu ultrasunete |
Contor ultrasonic cu 4 căi / 8 căi |
Raport AGA Nr.9 |
±0,5% sau mai bine |
|
Măsurarea turbinei |
Contor turbină cu gaz |
Raport AGA Nr.7 |
±0,7% tipic |
|
Flow Computer |
Calculator cu flux dublu redundant |
AGA 3 / AGA 8 |
Calcul-în timp real |
|
Măsurarea calității gazelor |
Gaz cromatograf online |
ISO 6976 |
Valoare continuă BTU |
|
Compensarea presiunii și temperaturii |
Senzori RTD + transmițătoare inteligente |
AGA 8 Z-factorul de corecție |
Corecție continuă |
|
Sistem de calibrare |
Calibrare externă a buclei de curgere certificată |
ISO/IEC 17025 |
Raport de abatere certificat |
Specificatii tehnice
|
Funcţie |
Configurație tehnică |
Standard / KPI |
Performanță / Limită |
|
Protecție la suprapresiune |
Regulatoare active + monitor de așteptare + supape de închidere-slam |
Marja de proiectare de siguranță ASME B31.8 |
Răspuns de izolare < 2,0 s |
|
Opriți-performanța |
Supape de control cu etanșare cu bule- |
ANSI/FCI 70-2 Clasa VI |
Zero scurgere la oprire- |
|
Controlul stabilității presiunii |
Sistem de reglare comandat-pilot |
Toleranța controlului intern |
±1% presiune de blocare- |
|
Cerința de curățenie a gazului |
Separare în mai multe-etape + proiectare de protecție a pilotului |
Cerință de compatibilitate a sistemului |
Gaz curat și uscat recomandat pentru o funcționare stabilă |
|
Filtrarea gazelor |
Sistem dublu separator multi-ciclon |
Standard de separare a particulelor |
Îndepărtare de 99,9% până la 3 microni |
|
Controlul zgomotului |
Izolatie acustica + sistem de garnitura amortizor |
Ghid OSHA privind zgomotul ocupațional |
Mai mic sau egal cu 85 dBA la 1 metru |
Aplicații și cazuri de utilizare în industrie
Centrale electrice cu gaz-
Derapaje de alimentare cu gaz combustibil pentru turbine cu gaz de până la 400 MW, reducând presiunea în conductă de la 70 bar la o valoare stabilă de 25 bar.
01
Facilități pentru produse chimice și îngrășăminte
Condiționarea continuă a gazului de alimentare pentru bucle de sinteză de amoniac și metanol în limitele de toleranță strânse de presiune de ±0,1 bar.
02
Arzătoare industriale grele
Scalarea debitului de la 500 Nm³/h la 12.000 Nm³/h pentru fabricile de oțel și fabricile de sticlă, prevenind stingerea arzătorului prin menținerea stabilității presiunii la ±5%.
03
Terminale de regazeificare GNL
Reglarea-presiunii înalte și măsurarea până la 100 bari pentru gaze naturale la-temperatura ambiantă înainte de injectarea în rețea comercială.
04
Injecție în grilă de biometan
Skids-debit scăzut, de-presiune medie integrate cu cromatografe de gaze pentru analiză-în timp real a calității gazului, contorizare fiscală și injecție în rețea.
05
Personalizare inginerie
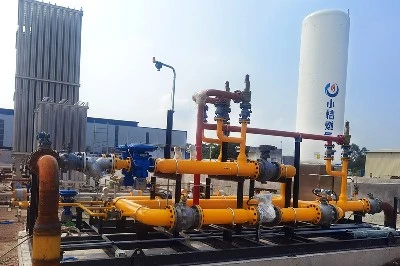
Echipa noastră de ingineri livrează modele structurale 3D gata de proiect-în termen de 15 zile lucrătoare, permițând construirea paralelă a fundației și verificând legătura-în spație înainte de livrare.
Calculatoarele de flux-programate din fabrică comunică nativ prin Modbus TCP/IP, Profibus sau Ethernet/IP cu registre de date pre-mapate pentru integrarea directă a DCS.
Skid-ul utilizează o configurație 100% de funcționare/standby cu schimbare automată, declanșată de PLC-, care se activează dacă presiunea în linie sau variația debitului depășește parametrii prestabiliți.
Cadrele structurale și carcasele de protecție sunt personalizate-pentru a rezista la condițiile extreme ale mediului de la -40 grade până la +55 grade .
Producție și control al calității
Sudurile cap la cap pe liniile de gaz de înaltă presiune-sunt supuse testării radiografice complete (RT) conform ASME B31.8 înainte de asamblarea structurală, executate de sudori certificați ASME Secțiunea IX și AWS D1.1 cu identificare permanentă cu ștampilă pentru trasabilitate deplină.
Rețelele de conducte asamblate sunt testate hidrostatic la presiune de 1,5 ori presiunea maximă de proiectare cu un timp de menținere minim de 4 ore.
Echipa QC verifică componentele și supapele din aliaj folosind analizoare XRF portabile pentru identificarea pozitivă a materialelor (PMI) pentru a verifica încrucișat-conformitatea metalurgică cu Rapoartele de testare a fabricii (MTR).
Pentru a preveni coroziunea sub izolație (CUI) în mediile de coastă, aplicăm SA 2.5 aproape de-sablarea metalului alb, urmată de un sistem epoxidic cu trei-stratări cu specificații (320 microni DFT total), extinzând timpul până la prima întreținere majoră (TSFM) la 10+ ani.
Compilăm și livrăm cartea de calitate la cheie-conținând MTR, jurnalele NDT, hărți de sudură urmăribile, calcule de cod și foi de calibrare-concomitent cu livrarea echipamentelor.
Testare de acceptare din fabrică (FAT)
Tehnicienii efectuează teste de buclă la rece în toate punctele I/O dintre instrumentele de câmp, solenoizi și panoul central al computerului pentru a valida logica de siguranță și deplasările cu presiune înaltă/joasă înainte ca derapajul să părăsească podeaua noastră.
Testarea de scurgere pneumatică post-hidrotest se efectuează utilizând azot gazos la presiunea maximă de funcționare pentru a verifica integritatea-etanșă a bulelor și pentru a respecta mandatele locale privind emisiile fugitive.
Echipa noastră de calitate utilizează scanarea cu laser-tracker pe derapajul finalizat pentru a verifica precizia coordonatelor ancorelor-pentru a elimina reluarea alinierii la fața locului.
Circuitele electrice sunt supuse testării cuprinzătoare de continuitate, rezistență de izolație și{0}}potențial ridicat (Hi-Pot) în toate rețelele de distribuție a energiei și împământare.
Conformitate și certificări
Un deținător certificat de ștampile ASME U (Recipiente sub presiune) și PP (Conducte sub presiune), permițând implementarea pentru proiecte de capital de petrol și gaze și utilități din America de Nord în conformitate cu cerințele codului ASME.
Procesele de proiectare și fabricație sunt conforme cu Directiva 2014/68/UE privind echipamentele sub presiune, care acceptă marcajul CE prin Modulul H pentru aplicații de transport și distribuție a gazelor în Uniunea Europeană.
Procesele de sudare prin fuziune sunt controlate conform unui sistem de management al calității sudurii certificat ISO 3834-2, asigurând proceduri de sudare trasabile și control documentat al procesului pentru toate ansamblurile care conțin presiune.
Buclele de instrumente de oprire de urgență (ESD) sunt implementate folosind componente certificate conform IEC 61508 SIL 2 sau SIL 3, în funcție de clasificarea riscurilor și cerințele privind nivelul de integritate al siguranței proiectului.
Accesul complet este oferit agențiilor de inspecție externe, cum ar fi DNV, Lloyd's Register, TÜV și Bureau Veritas în timpul punctelor de reținere de producție definite, susținut de pachete complete de documentație de producție și calitate.
FAQ
Î: Care este timpul obișnuit de livrare de la confirmarea comenzii până la expediere?
R: Termenul standard de producție este de 10-14 săptămâni, în funcție de configurație și domeniul de testare. Pentru proiecte urgente, pre-asamblarea parțială și programarea FAT accelerată pot scurta acest lucru la aproximativ 8-10 săptămâni.
Î: Ce perioadă de garanție este prevăzută pentru sistemul PRMS?
R: Sistemul este de obicei acoperit de o garanție de 18-24 de luni de la punere în funcțiune sau de 24 de luni de la livrare, oricare dintre acestea survine primul. Componentele critice, cum ar fi regulatoarele și calculatoarele de flux urmează termeni de garanție OEM separati.
Î: Cum este împachetat și protejat sistemul în timpul transportului internațional?
R: Fiecare patin este fixat pe un cadru de export din oțel armat și protejat cu folie anti-coroziune și barieră împotriva umezelii. Instrumentele sensibile sunt în plus montate cu șoc-și sigilate-cu vid atunci când este necesar.
Î: Ce condiții de plată sunt acceptate în mod normal pentru comenzile internaționale?
R: Termenii standard sunt plata în avans de 30% și soldul de 70% înainte de expediere după aprobarea FAT. Pentru partenerii-pe termen lung, pot fi aranjate structuri de plată bazate pe LC la vedere sau-etape de referință.
Î: Cât durează de obicei-instalarea și punerea în funcțiune?
R: Instalarea tipică durează 5-10 zile, în funcție de pregătirea conductei și de condițiile amplasamentului. Punerea în funcțiune completă, inclusiv verificări ale buclei și calibrare, necesită de obicei 3-5 zile suplimentare.
Î: Ce fel de asistență post-vânzare este disponibilă după punere în funcțiune?
R: Asistența tehnică de la distanță este disponibilă în 24 de ore pentru depanare și diagnosticare a sistemului. Expedierea inginerului pe site-ul-se face de obicei în termen de 3–7 zile lucrătoare, dacă este necesar.
Î: Cât de des necesită sistemul de calibrare sau inspecție?
R: Sistemele de măsurare a debitului sunt, în general, recomandate pentru calibrare la fiecare 12 luni. În aplicațiile de-contorizare fiscală de mare valoare, unii operatori aleg cicluri de verificare de 6-9 luni.
Î: Sunt disponibile piesele de schimb pentru funcționare pe termen lung-?
R: Piesele de schimb critice, cum ar fi senzorii, regulatoarele și kiturile de supape, sunt întreținute cu un angajament de furnizare de minim 10 ani. Seturile de înlocuire de urgență pot fi expediate în termen de 72 de ore pentru configurații comune.
Î: Sistemul poate fi integrat în sistemele de control sau SCADA existente?
R: Da, acceptă protocoale de comunicații industriale standard și poate fi mapat direct la majoritatea platformelor DCS/SCADA. Etichetele de date pre-proiectate reduc timpul de integrare în timpul punerii în funcțiune.
Tag-uri populare: reglarea presiunii gazelor naturale și skid de măsurare, China, producătorii de reglare a presiunii și măsurare a gazelor naturale


